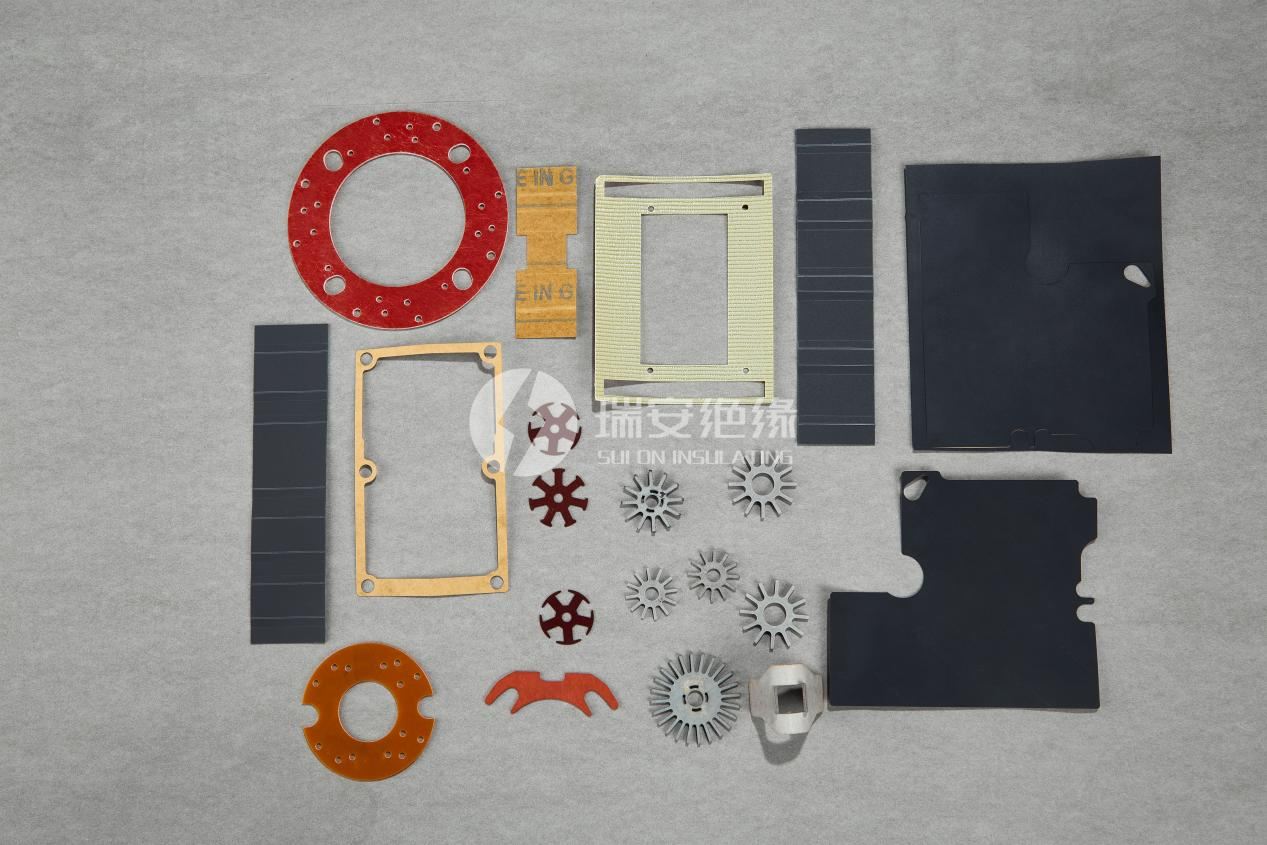
电气绝缘配件是电力设备、工控装置、机电产品中的基础防护构件,成型品质直接关系设备绝缘防护的可靠性与服役周期。工业量产场景中,绝缘配件的工艺瑕疵具备较强隐蔽性,多数细微瑕疵无法通过外观巡检识别,流入装配环节后会逐步扩大为绝缘缺陷,引发设备运行故障。工艺瑕疵的产生并非单一工序的问题,而是从基材入厂到成品出库全流程各环节偏差累积的结果。规避工艺瑕疵不能只依赖终检筛选,需建立覆盖全流程的品控标准,从源头到终端逐层管控,阻断瑕疵传导路径。
绝缘配件的工艺瑕疵遵循层级传导规律,从上游基材端向下游成品端逐步扩散放大。基材入厂环节,若卷材存在厚薄不均、表面晶点、内部杂质等隐性缺陷,裁切成型后会转化为成品的厚度偏差、表面凸起、绝缘薄弱点,直接影响成品防护性能。这类基材端的瑕疵具备较强隐蔽性,未做入厂检测的情况下,会直接进入生产环节,成为批量品质问题的源头。
生产制程环节,设备状态波动、工艺参数偏移、操作规范缺失,会引发裁切毛边、热压分层、成型形变等各类加工瑕疵。不同品类绝缘基材的物理特性存在差异,沿用统一工艺参数加工,会加剧瑕疵产生概率。制程端的瑕疵若未及时排查,会随工序推进逐步累积,最终造成批量成品不合格。后处理与包装环节,处理不当会造成成品划伤、变形、污染,形成终端交付前的次生瑕疵。
规避工艺瑕疵的核心,是建立节点化的全流程品控体系,将管控嵌入生产各环节,而非仅依赖终检。入厂节点建立基材核验标准,针对不同品类绝缘材料设定对应检测项目,覆盖厚度偏差、表面状态、核心性能等维度,剔除存在隐性缺陷的基材,从源头阻断瑕疵输入。
制程节点推行工序间核验机制,每道工序完成后执行专项检测,确认达标后方可进入下一环节。核心工序设置参数实时监控,稳定设备运行状态与工艺参数,减少人为操作与设备波动带来的工艺偏差。针对不同材质的加工特性,匹配对应工艺方案,调整加工节奏与受力方式,适配基材成型特点,降低制程瑕疵发生率。
成品节点执行多维度检测标准,覆盖外观形态、尺寸公差、结构完整性、绝缘性能等核心指标,逐批筛查存在瑕疵的产品。针对常规高发瑕疵建立专项检测机制,重点排查易出现问题的部位与指标,保障出厂成品品质达标。
不同品类绝缘基材的成型特性存在明显差异,工艺管控重点各有侧重。薄膜类基材侧重张力控制与平整度管控,避免拉伸形变、褶皱划痕,保障成型后表面平整、厚度均匀。复合纸类基材侧重裁切受力与热压参数控制,避免边缘崩裂、层间脱粘,保障结构致密完整。
套管类基材侧重切口规整度与形变控制,避免切口毛糙、压扁变形,保障装配适配性。预浸料类基材侧重环境温湿度管控与成型时效,避免提前固化、浸润不均,保障成型效果。针对不同材质的特性优化工艺管控重点,可有效提升品控适配度,降低各类工艺瑕疵的发生概率。
瑞安绝缘深耕绝缘材料加工领域,严格遵循 ISO9001、ISO14001 管理体系搭建全流程品控标准,覆盖薄膜、复合纸、套管、预浸料等多品类绝缘材料的成型加工。企业建立入厂核验、制程管控、成品校验三级品控机制,各节点设置明确检测标准与作业规范,从源头到终端全程管控工艺品质。
工厂配备专业加工与检测设备,针对不同材质优化加工工艺参数,可有效规避裁切毛边、热压分层、成型形变等各类常见工艺瑕疵。所有加工产品均通过 UL 合规认证,符合 RoHS、REACH、MSDS 相关检测标准,品质稳定合规。凭借完善的全流程品控体系、成熟的材质适配工艺以及严格的质量标准,瑞安绝缘持续为各行业提供高品质绝缘加工配件,在绝缘材料深加工领域具备扎实的专业积淀。